Artykuł sponsorowany
Jak przebiega wytwarzanie elementów nierdzewnych i gdzie pojawiają się ryzyka jakościowe
Wytwarzanie elementów z materiałów kwasoodpornych to proces, w którym błąd na jednym etapie bezpowrotnie obniża parametry końcowego wyrobu. Jakość wyrobów ze stali nierdzewnej zależy przede wszystkim od rygorystycznego przestrzegania kolejności operacji technologicznych, zaczynając od koncepcji projektowej, a kończąc na obróbce chemicznej. Sam wybór wysokogatunkowego stopu nie rozwiązuje problemu trwałości. Jeśli kolejne kroki produkcyjne wprowadzają zanieczyszczenia strukturalne lub mechanicznie uszkadzają naturalną warstwę pasywną, gotowy element szybko ulegnie degradacji korozyjnej. Prawidłowa produkcja wymaga ciągłego nadzoru nad parametrami cięcia, precyzją gięcia oraz czystością stanowisk spawalniczych.
Dobór materiału i mechaniczne operacje przygotowawcze
Właściwy dobór gatunku stali do spawania już na wczesnym etapie projektowania mocno redukuje późniejsze trudności z deformacją cieplną i utratą odporności chemicznej. Konstruktorzy maszyn i urządzeń najczęściej wybierają austenityczne gatunki niskowęglowe, w tym popularne materiały 1.4301 oraz 1.4404. Zastosowanie stopów o zredukowanej zawartości węgla gwarantuje optymalną spawalność i blokuje ryzyko wytrącania się węglików chromu w strefie wpływu ciepła. Grubości zastosowanych blach rzutują bezpośrednio na dobór odpowiednich parametrów spawalniczych. Cienkościenne detale wymuszają restrykcyjne kontrolowanie energii liniowej, co pozwala uniknąć pofalowania powierzchni. Stan wyjściowy materiału poddawanego obróbce musi być całkowicie wolny od śladów opiłków, smarów i kurzu przemysłowego. Zignorowanie drobnych zanieczyszczeń skutkuje tworzeniem się mikroskopijnych ognisk korozji.
Rozkrój blach otwiera fizyczny proces wytwarzania konstrukcji. Zastosowanie cięcia laserowego w osłonie azotu skutecznie zapobiega oksydacji krawędzi formatek i nie generuje rozległych pęknięć strukturalnych. Z kolei formowanie wyciętych elementów za pomocą pras krawędziowych zderza się z silnym zjawiskiem umocnienia zgniotowego stali austenitycznych. Przekroczenie dopuszczalnych naprężeń przy stosowaniu zbyt agresywnych promieni gięcia prowadzi do mikropęknięć warstwy wierzchniej. Ostatni krok przed łączeniem detali to przygotowanie brzegów pod spoinę. Obejmuje ono precyzyjne ukosowanie krawędzi i mechaniczne usunięcie wszelkich tlenków z obszaru przetopu.
Identyfikacja ryzyk spawalniczych i weryfikacja jakości
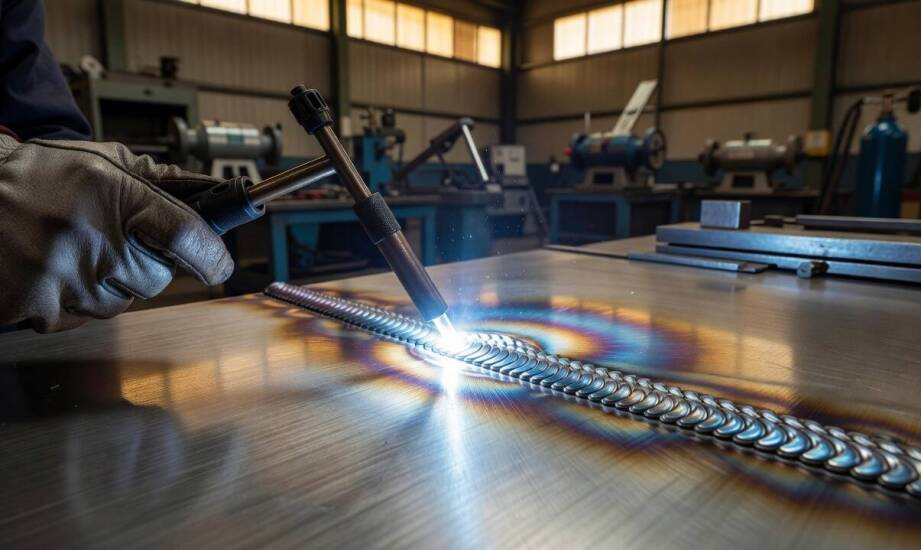
Podczas samego łączenia elementów największe zagrożenia dla struktury stanowią przegrzanie materiału, silne przebarwienia powierzchni, odkształcenia geometrii oraz zanieczyszczenie obcym żelazem. Zbyt intensywny łuk spawalniczy generuje punktowe zubożenie krystalicznej struktury w chrom. Miejscowe przegrzanie spoiny bezpośrednio skutkuje utratą bariery ochronnej i drastycznym spadkiem odporności na agresywną korozję wżerową. Kolorowe przebarwienia nalotowe wokół ściegu wymagają szybkiej interwencji szlifierskiej lub chemicznej. Utleniona w ten sposób strefa całkowicie blokuje naturalne procesy samoodbudowy powłoki antykorozyjnej. Bardzo częstym błędem jest również zanieczyszczenie nierdzewnego detalu cząstkami zwykłej stali węglowej poprzez wspólne narzędzia szlifierskie. Powstałe ogniwa galwaniczne szybko pokrywają powierzchnię wyraźnymi wykwitami rdzy.
Zapobieganie odrzutom produkcyjnym wymaga nadzoru, dlatego każdy doświadczony producent wyrobów ze stali nierdzewnej opiera produkcję na sprawdzonych wytycznych normatywnych. Kwalifikowanie technologii spawania dostarcza fizycznego dowodu na poprawność przyjętych parametrów prądowych i cieplnych. Skompletowana dokumentacja pWPS oraz oparte na niej protokoły WPQR są kluczowe dla zachowania powtarzalności złączy na hali. Same oględziny wizualne nie wyczerpują tematu kontroli, dlatego weryfikacja opiera się o badania nieniszczące NDT, w tym:
- badanie wizualne (VT) oceniające zewnętrzną geometrię lica,
- badanie penetracyjne (PT) wykrywające mikropęknięcia powierzchniowe,
- badanie ultradźwiękowe (UT) sprawdzające wnętrze złącza objętościowo.
Wdrożenie norm jakościowych takich jak PN-EN ISO 3834 wymaga obecności inżynierów spawalników i certyfikowanych inspektorów. Przeprowadzająca obiektywne audyty jednostka KTM Weld kładzie nacisk na propagowanie systemów zarządzania jakością, które pomagają zakładom eliminować błędy na etapie prefabrykacji. Obecność zewnętrznego nadzoru wspiera edukację personelu i podnosi standardy wykonywania badań nieniszczących spoin bez zatrzymywania ciągłości pracy fabryki.
Pospawany i zweryfikowany element trafia na dział obróbki wykończeniowej, gdzie poddawany jest procesom trawienia i pasywacji. Kąpiel w kwasach trawiących usuwa zgorzelinę, natomiast płyn pasywujący odbudowuje zniszczoną siatkę tlenku chromu. Pominięcie operacji chemicznych pozostawia gotową powierzchnię bezbronną wobec warunków atmosferycznych.
Świadome zarządzanie cyklem technologicznym gwarantuje długoletnią trwałość inwestycji wykonanych z materiałów nierdzewnych. Rygorystyczna kontrola na każdym etapie obróbki, od zakupu odpowiedniego stopu po końcową pasywację chemiczną, zabezpiecza komponent przed destrukcyjnym działaniem środowiska. Utrzymanie reżimu technologicznego minimalizuje ryzyko odrzucenia partii towaru przez inspektorów i pozwala w pełni wykorzystać żywotność szlachetnych stopów.
Kategorie artykułów
Polecane artykuły

Dlaczego wspomaganie hamulców w starszym aucie traci czułość i jak to rozpoznać

Jak kursy nurkowe pomagają w budowaniu zaufania wśród uczestników?

Wpływ precyzyjnych urządzeń na jakość produkcji warstwowych płyt
